
Article Directory
製造ルートの概要
ヨーロッパの機械の交換用ネジを想像してみてください。M8 x 1.25、シャンク 80 mm、ヘッド高さが低く、耐食仕上げが施されています。図面は普通に見えますが、その組み合わせをカバーする DIN、ISO、GB、または ANSI シリーズはありません。そのとき、質問は「どのネジを購入するか?」から変わります。 「このネジはどうやって作られるの?」
簡単に言うと、規格外のネジは次のような方法で製造されています。 6段階ルート : 材料の選択、線材の準備と冷間圧造、特殊形状の機械加工、ねじの転造、熱処理と表面仕上げ、最終検査。違いはエンジニアリングの量ではありません。それは各ステップでの制御量です。
- 材料を選択し、機械的特性を確認します。
- 線材または棒材を引き出して準備します。
- ブランクをコールドヘッドまたは機械加工します。
- 糸を丸めるか切る。
- 熱処理を施し、表面仕上げを施します。
- 寸法、硬度、コーティングを検査します。
ねじが「規格外」になる理由は何ですか?
非標準ネジとは、寸法、ネジの形状、公差、材質、またはヘッドのスタイルが公表されている標準シリーズに準拠していない締結具のことです。実際には、ほとんどのカスタム ファスナーは特殊な形状ではありません。これらは、1 つまたは 2 つのパラメータを意図的に変更した一般的な形状です。つまり、長いシャンク、より細かいピッチ、ヘッドの高さの変更、特殊なドライブ、またはより厳しい公差です。
DIN、ISO、GB、ANSI、BS などの規格は、基準寸法と機械的特性を定義します。エンジニアがそのベースラインを離れると、製造業者は図面を解釈し、適切な出発材料を選択し、フィーチャーをどのように形成するかを決定する必要があります。だからこそ カスタムの非標準ネジ設計に関する考慮事項 生産開始前に決済する必要があります。
典型的な非標準バリエーション
- ヘッド径、高さ、角度をシリーズ値から変更
- カスタムドライブシステムまたはドライブとヘッドの組み合わせの混合
- ねじピッチまたはねじ径が規格範囲外である
- シャンクの長さの延長または短縮
- フラットテール、ドッグポイント、パイロットポイントなどの特別なポイントスタイル
- 非標準の材料グレードまたはハイブリッドコーティング
材料の選択: 最初の品質の決定
材料によって、ブランクをどれだけ簡単に形成できるか、完成したネジの強度、および使用期間にどれだけ耐えられるかが決まります。低炭素鋼および中炭素鋼は、市販のファスナーの大部分をカバーしています。より高い強度が必要な場合には合金鋼が使用されます。ステンレス鋼、真鍮、アルミニウム、チタンは、耐食性、導電性、重量、または外観を考慮して選択されます。
成形を開始する前に、ワイヤーまたはバーの組成、表面欠陥、直径をチェックする必要があります。非標準のネジの場合、後の操作が実際の材料特性に基づいて構築されるため、このステップは標準部品の場合よりも重要です。
材料がプロセスをどのように変えるか
| 材質 | 一般的な使用方法 | 加工への影響 | 腐食挙動 |
|---|---|---|---|
| 炭素鋼 | 一般工業用ファスナー | 冷間圧造とねじ転造が容易 | コーティングされていない場合は低い |
| 合金鋼 | 高強度ジョイント | 成形後に熱処理が必要 | コーティングされていない場合は低い |
| ステンレス鋼 | アウトドア、マリン、食品接触 | 加工硬化が早くなります。より多くの成形力が必要です | 良いですが、グレードによって異なります |
| 真鍮とアルミニウム | 電気および低負荷アプリケーション | 柔らかくて加工が簡単。高トルクにはあまり適さない | 穏やかな環境に適しています |
| チタン | 航空宇宙、化学、医療 | 形成が難しい。低速と特別なツール | 優れた耐食性 |
化学および航空宇宙関連の作業では、 チタン規格外ネジ プロセスを推進する材料の明らかな例です。鋼と比較すると、成形速度、工具材質、潤滑剤がすべて変わります。
 卸売プレーンチタン六角ボルト M12 x 80mm サプライヤー、メーカー 私たちはプレーン チタン六角ボルト M12 x 80mm を卸売しています。浙江東河機械技術有限公司は中国の OEM/ODM プレーン チタン六角ボルトです。 製品を見る→
ワイヤーの準備と冷間圧造: ブランクの形成
ほとんどすべてのネジは、コイル状の線材または真っ直ぐな棒材から始まります。メーカーはまずワイヤを正確なシャンク径まで引き抜き、次に洗浄して潤滑剤キャリアでコーティングします。この準備により、冷間成形中のかじりや金型の摩耗が防止されます。
冷間圧造では、カットオフダイがワイヤーの長さをせん断し、マルチステーションフォーマーの一連のパンチとダイが金属をひっくり返してヘッド、場合によってはシャンクの形状を作成します。これはネジの大量生産の核心です。あ カスタム非標準ネジの製造 プロジェクトでも同じ原理が使用されていますが、金型はカスタム ジオメトリ用に設計されています。
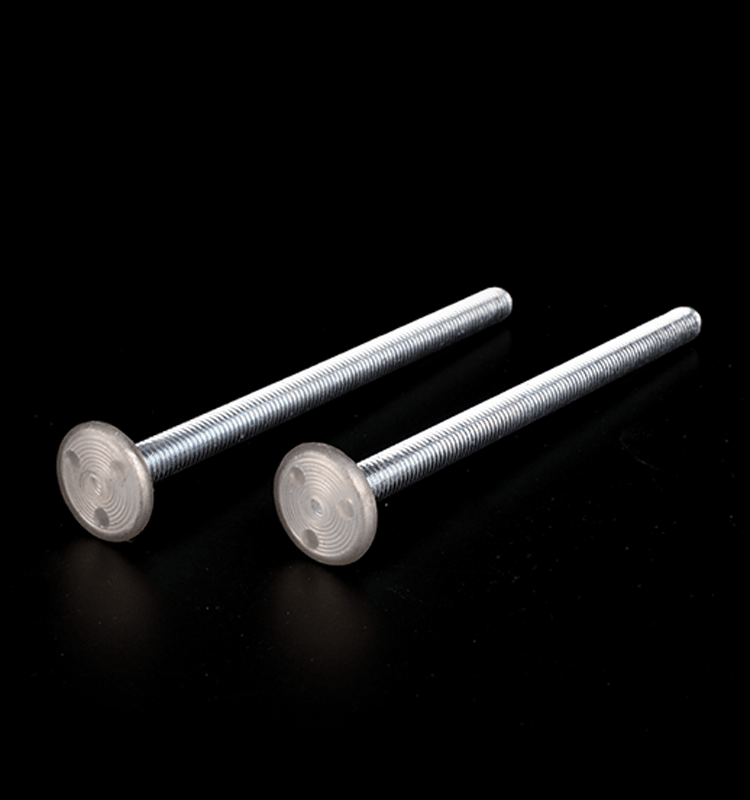 卸売の非標準ネジのサプライヤー、メーカー 私たちは非標準ネジを卸売しています。浙江東河機械技術有限公司は、中国の OEM/ODM 非標準ネジのサプライヤーおよび製造業者です。 製品を見る→
冷間圧造は、金属粒子の流れを維持し、頭部を強化するため、推奨されます。また、材料の廃棄物もほとんど出ません。ただし、すべてのカスタム形状に適しているわけではありません。非常に大きなヘッド、非常に薄いセクション、または脆性材料の場合は、成形ではなく機械加工が必要な場合があります。
機械加工と二次加工:「非標準」が現れる場所
ブランク成形の後、次の操作で冷間圧造だけでは達成できない特性が生まれます。 CNC 旋削により、シャンクの直径を小さくしたり、アンダーカットをカットしたり、正確なヘッド形状を作成したりできます。フライス加工または溝加工により、ドライブの凹部、十字穴、またはレンチの平坦部が作成されます。たとえば、平尾ネジの場合は、ネジが治具やレールに面一に収まるように端面を加工する必要があります。
A なべ平尾規格外ねじ は、シンプルに見えるデザインが冷間圧造と二次フライス加工をどのように組み合わせているかを示しています。ヘッドを形成し、次にテールを機械加工して正確な平面を実現します。
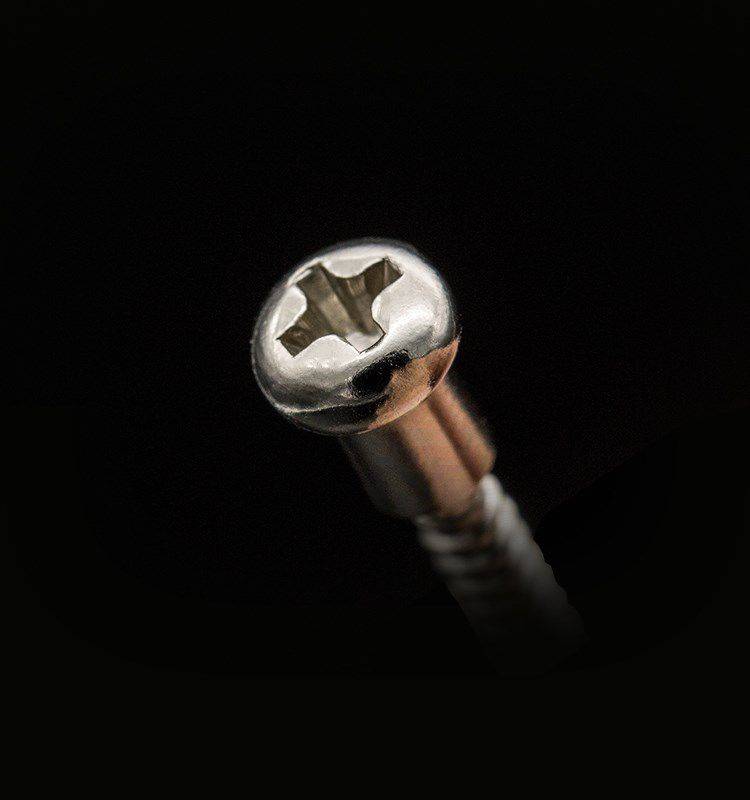 卸売なべフラットテール非標準ネジサプライヤー、メーカー 私たちは卸売パンヘッドフラットテール非標準ネジ、浙江東河機械技術有限公司は中国OEM/ODMパンヘッドフラットテールノー... 製品を見る→
一般的な二次操作
- シャンク径と段付きプロファイルの CNC 旋削加工
- スロット、凹み、特殊なヘッド形状のフライス加工
- 十字穴や潤滑溝の穴あけ加工
- 高精度の軸受面または厳密な同心度のための研削
冷間圧造を機械加工に置き換える場合
カスタム ダイ セットの最小数量を下回る少量は、多くの場合、棒材から機械加工されます。非常に大きな直径、成形できない硬化した材料、不自然なプロファイルのねじ山にも同じことが当てはまります。機械加工により単価は増加しますが、高価な工具の必要性がなくなり、より迅速な設計変更が可能になります。
ねじ転造: ねじを形成しながら強度を高める
非標準ねじ山のほとんどは、切削ではなく転造によって製造されます。ブランクは硬化したダイの間でプレスされ、そのプロファイルによって金属がねじ山の形状に押し込まれます。このプロセスにより材料が移動するため、ねじ山の根元の周囲で木目の流れが連続的に保たれます。その結果、滑らかで加工硬化された表面を備えた、より強力な糸が得られます。
ねじ転造は標準ピッチに適していますが、金型を経済的に製造できる場合はカスタム ピッチにも適しています。ピッチが非常に粗い場合、直角である場合、または実際の転造範囲を超えている場合、ねじ山は旋盤で切削されます。少量の場合はより柔軟に切断できますが、木目の線が途切れるため、糸の強度が若干弱くなります。
公差はここで決まります。標準以外のピッチは、通常の 6g または 6h クラス、またはより狭いカスタム範囲に合わせて作成できますが、各オプションにはコストがかかります。ねじダイスのコストは、非標準ねじ形状に通常最小注文数量が設定される理由の 1 つです。
熱処理と表面処理: 使用中のパフォーマンス
成形されたままの炭素鋼の強度には限界があります。ほとんどの非標準ファスナーでは、焼き入れと焼き戻しのサイクルにより硬度と引張強度が向上します。合金鋼グレードは熱処理に対して予想どおりに反応しますが、形状が重要です。硬度が高すぎると、鋭利な角、ドリル穴、薄い部分が脆くなる可能性があります。
熱処理の選択肢
- 中・高炭素鋼の焼入れ・焼戻し
- 硬い表面と強靱な芯を必要とする低炭素ネジの表面硬化
- ねじ山または駆動領域のみを硬くする必要がある場合の選択的硬化
表面仕上げ
- 透明または着色された不動態化を施した電気めっき亜鉛
- 屋外保護を厚くする溶融亜鉛メッキ
- 塩水噴霧性能を向上させる亜鉛フレークコーティング
- 黒色酸化処理により外観と遮光性が向上
- 電気および装飾用途のニッケルまたは真鍮メッキ
表面仕上げは見た目だけではありません。塩水噴霧性能、取り付けトルク、およびアセンブリの互換性を決定します。高張力鋼のファスナーも、酸洗浄または電気メッキ後に水素脆化ベークを必要とします。これはプロセスの中で最も重要な品質チェックの 1 つです。
検査、公差、トレーサビリティ
非標準ネジの実際のコストドライバーは、通常、 加工ではなく検査 。標準ネジは既知の規格でカバーされているため、顧客とメーカーは寸法と試験方法についてすでに合意しています。カスタムネジにはそのようなショートカットはありません。あらゆる次元を定義、測定、文書化する必要があります。
本格的なメーカーであれば、量産前に初品検査を実施します。シャンクの直径、全長、ねじ山のピッチ、ヘッドの角度、ドライブの深さ、硬度、コーティングの厚さをチェックします。これには、 複雑な公差に対応できるファスナーメーカー 検査データを使用可能な形式で提供します。
重要なアプリケーションの場合、ワイヤの熱から最終バッチまでのトレーサビリティが注文の一部になります。つまり、材料証明書、熱処理記録、検査報告書がネジのロット番号と一致することになります。
コストとリードタイムの現実
標準外だからといって自動的に高価になるわけではありません。通常の生産とはコスト構造が異なるということです。在庫品に対してお金を払っているわけではありません。エンジニアリングの解釈、特別なツール、プロセスのトライアル、およびより多くの検査時間にお金を払っていることになります。
- 量が最も大きな影響を及ぼします。カスタム ダイ セットには、コストを分散するのに十分な部品が必要です。
- 公差が厳しいと、より多くの測定時間が必要となり、スクラップのリスクも高まります。
- 熱処理と表面仕上げによりプロセスステップが追加されますが、信頼性も向上します。
- 材料の選択は、成形速度、工具寿命、および 1 個あたりの最終価格に影響します。
典型的な 非標準ネジのリードタイムとコスト要因 図面のレビュー、工具の製造、最初の製品の承認、および製造の実行自体が含まれます。余裕のある目標: 適度な量の場合、描画から納品までに数週間かかります。
結論
規格外のネジは謎の部品ではありません。これらは標準ファスナーと同じ製造ロジックに従いますが、早期の設計調整、より優れた工具、より厳格な検査が必要です。最初の会話で材料、公差、量、仕上げの質問に答えることができれば、製造プロセスは予測可能になります。


